


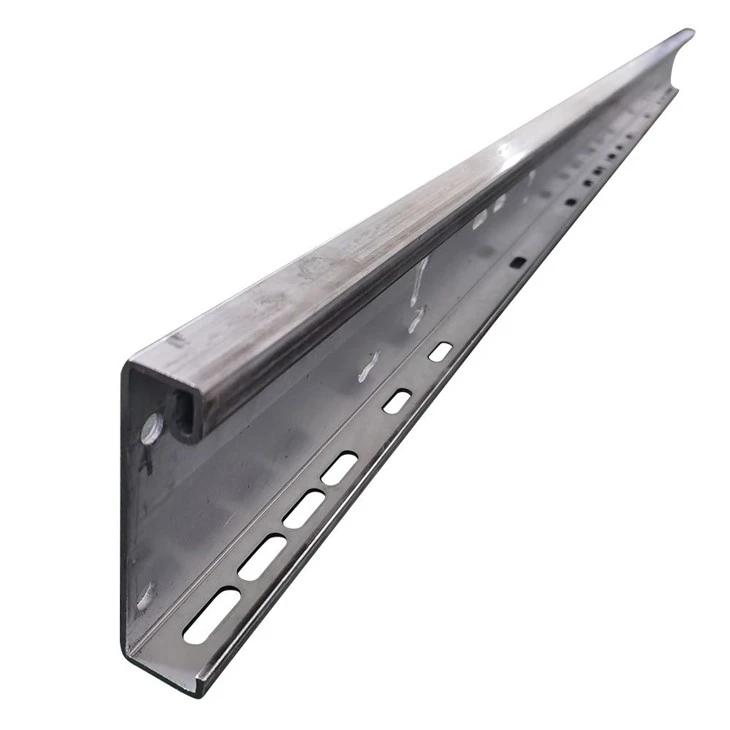


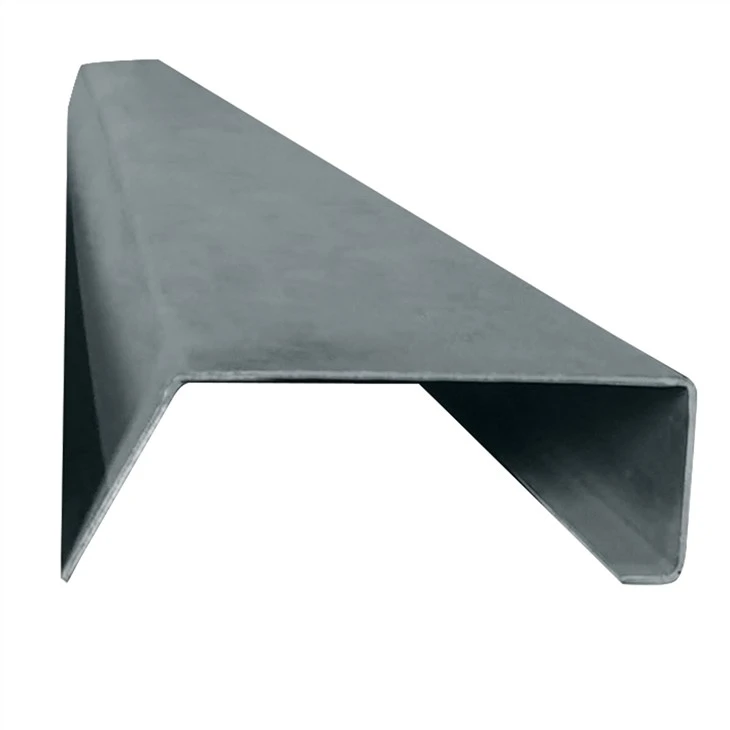


Fabmann menyediakan perkhidmatan fabrikasi keluli membentuk gulungan semua-dalam-satu yang meliputi potong ke panjang, tiupan tepi, tebukan, kimpalan, salutan serbuk, galvanisasi celup panas dan penyelesaian pemasangan. Kos rendah, pembentukan gulungan ketepatan dan fabrikasi lengkap dengan rawatan permukaan yang berbeza adalah apa yang kami boleh tawarkan kepada pelanggan kami. Disebabkan pemahaman penuh tentang keperluan dan keperluan pelanggan kami, kami boleh menghasilkan produk keluli dibentuk gulungan khas berkualiti tinggi termasuk profil tiub keluli, dan ketebalan bahan mentah keluli berjulat dari 2mm hingga 6mm dengan kekuatan tegangan dari 360Mpa hingga 620Mpa.
Kami tawarkan
√ Profil logam khas, profil tiub keluli khas dengan hasil yang tinggi dan kekuatan tegangan
√Berlubang atau tidak berlubang
√Lurus atau melengkung
√Toleransi yang ketat
√Keseluruhan perhimpunan
√Profil siap dengan kemasan berbeza
Sebagai tambahan kepada pembentukan gulungan dan tindikan dalam talian, Fabmann juga menawarkan pelbagai proses fabrikasi sekunder untuk menghasilkan produk siap dibentuk gulungan untuk anda, dan ia menghilangkan keperluan anda untuk mendapatkan proses pembuatan tambahan. Perkhidmatan fabrikasi sekunder kami adalah:
√Membengkok
√Pemotongan laser
√Menggerudi
√Kimpalan
√Kemasan yang berbeza seperti galvanisasi celup panas, salutan serbuk atau lukisan
√perhimpunan
Jenis Profil Keluli
√Bahagian profil U√ Profil keluli L
√Bahagian keluli sudut tidak sama √ C saluran profil
√Saluran profil C bibir√ Ω bahagian profil keluli
√Profil keluli Sigma√ Saluran profil keluli Z
√saluran keluli U√ Gulung bentuk khas membentuk profil
√Gulung bentuk khas membentuk tiub profil √ Tiub profil segi empat tepat khas
Gred Keluli
√Sifat mekanikal keluli yang paling penting yang boleh memberi impak besar ke atas profil logam ialah kekuatan alah, kekuatan tegangan, dan pemanjangan, dan setiap gred keluli yang berbeza mempunyai jejari lentur optimumnya sendiri berdasarkan ketebalan keluli yang berbeza yang dinyatakan dalam piawaian keluli. Fabmann menggunakan gred keluli Cina yang setanding untuk memadankan keperluan anda, dan semua bahagian keluli yang dibentuk gulungan kami dihasilkan mengikut EN10162. Carta berikut boleh digunakan sebagai rujukan untuk anda:
| Sifat Mekanikal S235 VS Q235 | ||||||||||||
| Gred & Piawaian Keluli | Min. Kekuatan Hasil ReH ( Mpa) | Kekuatan Tegangan Rm ( Mpa) | Min. Peratus pemanjangan | Tenaga Kesan Takik | ||||||||
| Nom. Ketebalan Kurang daripada atau sama dengan 16 | 3 Lebih besar daripada atau sama dengan Nom. Ketebalan Kurang daripada atau sama dengan 100 | 3 Lebih besar daripada atau sama dengan Nom. Ketebalan Kurang daripada atau sama dengan 40 | Suhu © | Min. Tenaga yang Diserap (J) | ||||||||
| EN 10025-2:2004 | ||||||||||||
| S235 JR | 235 | 360-510 | 26 | 20 | 27 | |||||||
| S235 JO | 235 | 360-510 | 26 | 0 | 27 | |||||||
| S235 J2 | 235 | 360-510 | 24 | -20 | 27 | |||||||
| GB/T700:2006 | ||||||||||||
| Q235B | 235 | 370-500 | 26 | 20 | 27 | |||||||
| Q235C | 235 | 370-500 | 26 | 0 | 27 | |||||||
| Q235D | 235 | 370-500 | 26 | -20 | 27 | |||||||
| Sifat Mekanikal S355 lwn Q355 | ||||||||||||
| Gred & Piawaian Keluli | Min. Kekuatan Hasil ReH ( Mpa) | Kekuatan Tegangan Rm ( Mpa) | Min. Peratus pemanjangan | Tenaga Kesan Takik | ||||||||
| Nom. Ketebalan Kurang daripada atau sama dengan 16 | 3 Lebih besar daripada atau sama dengan Nom. Ketebalan Kurang daripada atau sama dengan 100 | 3 Lebih besar daripada atau sama dengan Nom. Ketebalan Kurang daripada atau sama dengan 40 | Suhu © | Min. Tenaga yang Diserap (J) | ||||||||
| EN 10025-2:2004 | ||||||||||||
| S355 JR | 355 | 470-630 | 22 | 20 | 27 | |||||||
| S355 JO | 355 | 470-630 | 22 | 0 | 27 | |||||||
| S355 J2 | 355 | 470-630 | 22 | -20 | 27 | |||||||
| GB/T1591:2008 | ||||||||||||
| Q355B | 355 | 470-630 | 20 | 20 | 34 | |||||||
| Q355C | 355 | 470-630 | 21 | 0 | 34 | |||||||
| Q355D | 355 | 470-630 | 21 | -20 | 34 | |||||||
| Sifat Mekanikal S420MC lwn TQ420 | ||||||||||||
| Gred & Piawaian Keluli | Min. Kekuatan Hasil ReH ( Mpa) | Kekuatan Tegangan Rm (Mpa) | Min. Peratus pemanjangan | Tenaga Kesan Takik | ||||||||
| Nom. Ketebalan Kurang daripada atau sama dengan 16 | 3 Lebih besar daripada atau sama dengan Nom. Ketebalan Kurang daripada atau sama dengan 100 | 3 Lebih besar daripada atau sama dengan Nom. Ketebalan Kurang daripada atau sama dengan 40 | Suhu © | Min. Tenaga yang Diserap (J) | ||||||||
| EN-10149-2:2013 | ||||||||||||
| S420 MC | 420 | 480-620 | 16 | -20 | 40 | |||||||
| GB1591-2008 | ||||||||||||
| TQ420 | 420 | 480~620 | 16 | -20 | 40 | |||||||
Dimensi Keratan Keluli Terbentuk Roll

Profil Sudut

Dimensi Profil C

Profil Terbentuk Gulung Tersuai

Profil Tiub Keluli Tersuai

Profil Omega

Profil Sigma

Dimensi Profil U

Dimensi Profil Z

Sigma Post

Profil C pra-galvani

Profil Pintu dan Tingkap

Profil Bingkai Pintu
Kecacatan Pembentukan Gulung Biasa
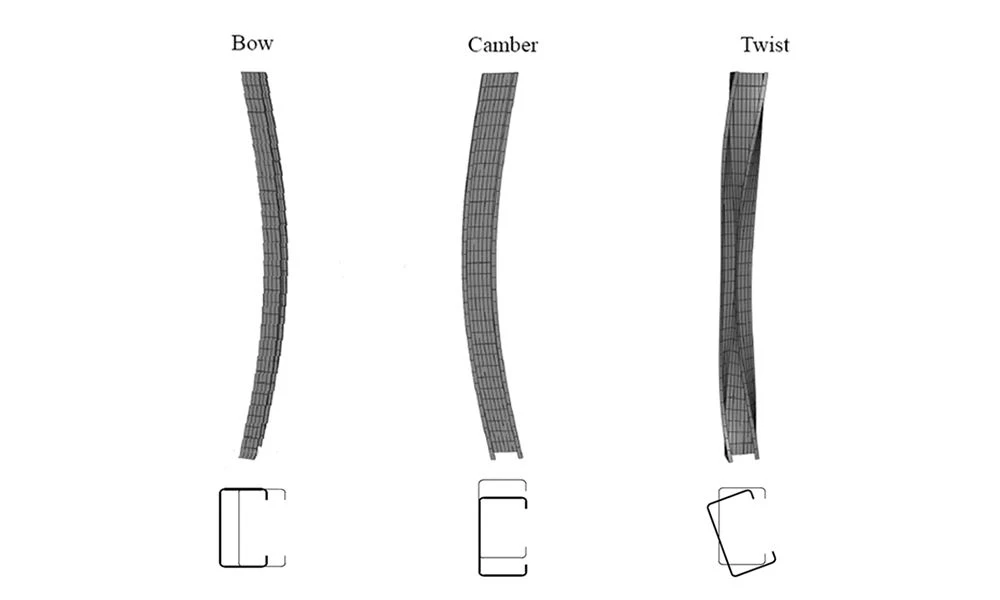
Kecacatan pembentukan gulungan selalunya disebabkan oleh mesin pembentuk gulungan yang salah pasang, dan susunan penggelek yang tidak betul sering menyebabkan tekanan pembentukan yang berlebihan dan profil tidak simetri. Selalunya, kekurangan pelincir adalah kesilapan biasa. Untuk mengesan isu-isu yang berpotensi, kami biasanya menyemak sama ada gulung dipadankan dengan betul sebelum menyediakan jurang gulung terhadap ketebalan jalur keluli. Amalan yang baik adalah dengan membuat semakan jurang gulung yang teliti melalui pas sebelum ujian pembentukan guling dimulakan. Terdapat sedikit kesilapan biasa untuk profil yang dibentuk gulungan:
√Pusing
√Camber
√Tunduk
√Tepi beralun
√Tanda membentuk gulungan
√Retak tepi
√Retak zip
√Ketebalan bahan jejari dikurangkan

Bahan Dikurangkan pada Jejari

Tanda Pembentukan Gulung
Kecacatan Pembentukan Gulung
Ciri Pengeluaran Profil Keluli
√ ketebalan jalur dari 2mm hingga 6 mm
√lebar jalur sehingga 800 mm
√panjang profil sehingga 12,000 mm
√lebar profil sehingga 320 mm dan ketinggian sehingga 150mm
Dimensi Profil Tiub Keluli
√ketebalan jalur dari 1.5mm hingga 6 mm
√lebar jalur sehingga 800 mm
√panjang profil sehingga 12,000 mm
√Lilitan profil tiub sehingga 680mm dengan ketebalan dinding minimum 2mm
Pilihan Bahan Profil Keluli Terbentuk Roll
√ Keluli tergelek panas
√ Keluli bergulung sejuk
√ Keluli canai sejuk dan jeruk
√ Keluli acar & minyak gulung panas (HRPO)
√ Keluli tahan karat
√ Keluli pra-galvani
Kekuatan Kita
Kami memahami pelbagai keperluan dan cabaran pelanggan kami. Produk keluli yang dibentuk gulungan perlu lebih kuat dan ringan, dan itulah sebabnya kami membangunkan proses pembentukan gulungan khas yang boleh menjimatkan bahan keluli sambil mengekalkan kekuatan yang diingini. Proses unik ini membolehkan Fabmann membangunkan profil keluli yang lebih kukuh dan ringan serta profil tiub keluli untuk pelanggan kami.
Aplikasi Profil Logam Fabmann
√ Bangunan komersial atau kediaman√ Mesin dan peralatan
√Infrastruktur (pengadang dan pos pengadang)√ Bingkai tingkap dan pintu
√Sokongan untuk rasuk kayu√ Kasau bumbung
√Girts, stud, pendakap, gelegar & komponen struktur√ Rel penghantar
√Jambatan dan struktur kekuda√ Menara penghantaran kuasa,
√Rel dan tiang pelekap panel solar√ Rel panduan
Rawatan Permukaan Profil Keluli
√Galvanisasi celup panas mengikut piawaian kebangsaan yang berbeza seperti BS EN ISO 1461, AS/NZS 4680, JIS-H8641 dan ASTM-A-123. Untuk persekitaran yang sangat menghakis (C4 atau C5), kami boleh membuat salutan galvanisasi tebal sebanyak 140μm secara purata, dan kami juga akan menguji lekatan salutan zink untuk setiap kelompok.
√Sherardizing mengikut BS EN ISO 13811, dan kami juga boleh membuat salutan yang lebih tebal daripada 45μm.
√Salutan serbuk mengikut ISO 12944, dan penetasan silang ialah prosedur ujian standard kami untuk setiap kumpulan.
√Mengecat mengikut ISO12944, dan kami boleh membuat lukisan pada permukaan keluli secara langsung atau kami boleh mengecat dupleks berdasarkan keluli tergalvani atau sherardized celup panas untuk prestasi super anti-karat.
Profil Keluli Terbentuk Gulung: Panduan Membeli Lengkap
✔ Apakah bahan yang digunakan untuk perkakas membentuk gulungan?
✔ Di manakah profil terbentuk gulungan dan profil tiub keluli digunakan?
✔ Apakah proses perkakas untuk membangunkan profil berbentuk gulungan?
✔ Apakah faktor utama yang mempengaruhi kos pembuatan profil yang dibentuk gulungan?
✔ Bagaimana untuk mengelakkan ubah bentuk saluran profil keluli semasa proses galvanisasi celup panas?
✔ Apakah isu biasa dengan bahagian keluli yang dibentuk gulungan?
✔ Apakah prosedur persediaan yang betul untuk pengeluaran profil yang dibentuk gulungan?
✔ Mengapa keluli berkekuatan tinggi adalah bahan pilihan untuk saluran keluli dibentuk roll?
✔ Bagaimana untuk mengelakkan tepi bergelombang pada profil yang terbentuk?
✔ Bagaimana untuk mengelakkan busur membujur gulungan membentuk profil keluli?
✔ Bagaimana untuk membuat kualiti galvanisasi hot dip premium pada profil keluli terbentuk roll?
✔ Bagaimana untuk mengelakkan karat putih pada profil yang dibentuk gulungan?
✔ Apakah alat pemeriksaan yang paling banyak digunakan untuk saluran keluli terbentuk roll?
✔ Bagaimanakah tanda pembentukan gulung mempengaruhi profil keluli?
✔ Adakah mungkin untuk membetulkan profil yang dibentuk gulungan dengan kecacatan tunduk atau twist?
✔ Perkhidmatan Fabrikasi Sekunder untuk Profil Keluli dan Profil Tiub
✔ Bagaimanakah Fabmann memastikan profil tersebut sesuai dengan komponen stok anda?
✔ Bagaimana untuk membuat lubang untuk profil keluli muti-lentur?
✔ Bagaimana jika prototaip profil logam gagal memenuhi spesifikasi?
Kebaikan Pembentukan Gulung
Berbanding dengan proses fabrikasi logam lain, pembentukan gulungan menawarkan beberapa faedah yang jelas:
✔ Kecekapan pengeluaran yang lebih baik. Memandangkan bahan yang digunakan dalam operasi membentuk gulungan adalah dalam bentuk gegelung, proses berjalan pada kelajuan yang lebih tinggi untuk pengeluaran lebih cepat volum yang lebih besar.
✔ Kos pengeluaran yang lebih rendah. Penggunaan bahan yang lebih hebat dengan kecekapan tenaga yang luar biasa.
✔ Keupayaan untuk menghasilkan bentuk yang kompleks
✔ Ketepatan, kualiti dan konsistensi yang unggul. Berbanding dengan brek tekan, pembentukan gulungan boleh memenuhi toleransi yang lebih ketat sambil mencipta bahagian dan produk yang lebih konsisten dan seragam merentasi pelbagai larian.
Pra-piercing vs Post Piercing dalam Roll Forming
Pra-menindik ialah fabrikasi siri atau corak lubang pada jalur rata sebelum pembentukan gulungan, dan ia merupakan penyelesaian pembuatan yang sangat ekonomi kerana menindik dilakukan dalam operasi berterusan sebelum membentuk gulungan.
Manakala post piercing dilakukan selepas profil terbentuk. Ia adalah sebahagian daripada urutan operasi, yang semuanya dilakukan tanpa pengendalian, dan oleh itu sangat cekap. Selalunya, ini lebih diingini daripada pra-menindik kerana ketepatan dimensi yang lebih baik.
Pra-Potong vs Pasca-Potong dalam Roll Forming
Proses membentuk gulungan pra-potong menyuap bekas gulungan kosong pra-potong yang mempunyai panjang tertentu, manakala sistem pasca potong memotong panjang selepas profil dibentuk. Kedua-dua sistem mempunyai kelebihan dan kekurangan mereka sendiri.
Kebaikan Pra-Potong
✔ Ricih pra-potongan penyelenggaraan rendah yang mudah yang menghilangkan mati potong yang mahal dan penyelenggaraan
✔ Hujung tanpa buff
✔ Keupayaan untuk menyuap jalur atau helaian tangan untuk pengeluaran volum rendah
Keburukan Pra-Potong
✔ Kemungkinan peningkatan suar hujung untuk profil dengan web besar
✔ Sukar untuk mengendalikan keluli berkekuatan tinggi
✔ Memerlukan lebih banyak stesen pembentuk yang menjadikan bekas gulungan dan perkakas lebih mahal, yang juga bermakna ruang lantai yang lebih besar.
✔ Profil yang lebih pendek mungkin lebih mencabar dan berpotensi membawa kepada isu kualiti.
✔ Sukar untuk menggulung profil berbilang lentur dengan kualiti yang baik.
✔ Pra-potong mungkin memerlukan panduan perantaraan, terutamanya untuk profil pendek. Melaraskan panduan ini menambah kos.
Kebaikan Selepas Potong
✔ Kadar pengeluaran lebih tinggi dengan kualiti yang lebih baik
✔ Suar hujung boleh dikawal dengan lebih baik.
✔ Hasil yang lebih baik untuk keluli berkekuatan tinggi
✔ Boleh mengendalikan profil pendek (lebih kurang 7cm panjang)
✔ Kawalan yang lebih baik dalam post-cut apabila menjalankan tolok berat dan bahan berkekuatan tinggi kerana kelebihan utama dalam pra-potongan mengenai gulungan dengan setiap bahagian
✔ Keupayaan untuk memberikan tebukan/ torehan semasa operasi cut-off, mungkin menghapuskan satu atau lebih operasi sekunder
Keburukan Selepas Potong
✔ Mesin tekan dan cetakan potong yang sangat mahal dengan kos penyelenggaraan yang lebih tinggi, terutamanya untuk cetakan potong
✔ Burr hujung menghasilkan hujung kasar yang memerlukan pengisaran manual
✔ Kemungkinan untuk memutarbelitkan hujung profil
Bentuk, panjang, ketebalan bahan, kerumitan profil dan kuantiti secara amnya menentukan penyelesaian mana yang merupakan pilihan yang lebih baik untuk menindik dan memotong, dan ia juga mempunyai kaitan dengan ketepatan kedudukan lubang dan toleransi dimensi keseluruhan juga. Kelemahan dengan pra-potong ialah menambah lebih banyak dudukan untuk cuba menghapuskan beberapa suar, tetapi terdapat lebih banyak suar daripada dalam sistem pasca potong. Pra-potong memerlukan lebih banyak stesen membentuk gulungan, tetapi kos penyelenggaraan untuk perkakas pra-potong jauh lebih murah.
Untuk profil tugas berat dari 4mm hingga 8mm, post-cut mungkin mempunyai terlalu banyak burr hujung yang tidak boleh diterima yang memerlukan kerja debur manual. Sementara itu, pra-potong mungkin juga menjadi isu jika profil memerlukan toleransi kedudukan lubang yang sangat ketat. Secara praktikal, kita perlu mempertimbangkan untuk menggunakan pilihan pasca-gergaji dan bukannya pasca-potong untuk profil tebal, dan ini tidak dapat dielakkan akan memperlahankan kecekapan pengeluaran membentuk gulungan.
Proses Membentuk Gulung
✔ Decoil, jalur keluli melalui decoiler, dan kemudian ia disuap melalui panduan kemasukan.
✔ Pra-Menindik, jalur keluli terbelah disalurkan melalui mesin pra-menindik untuk corak lubang yang ditentukan.
✔ Pembentukan Gulung, jalur keluli kemudian disalurkan ke gulungan pembentuk, dan setiap gulungan hanya melakukan bahagian tambahan pembentukan logam, sehingga profil keratan rentas yang dikehendaki dicapai.
✔ Kimpalan aruhan frekuensi tinggi. Jika profil tiub keluli diperlukan, profil tiub akan dikimpal secara membujur oleh mesin kimpalan aruhan, dan manik kimpalan luar dikeluarkan secara automatik. Proses kimpalan aruhan menyediakan jahitan kimpalan yang hampir rata dengan kekuatan yang lebih tinggi daripada hasil bahan induk. Setelah profil tiub logam dimeterai, menghasilkan profil lengkap dengan jahitan kimpalan yang rata dan hampir tidak kelihatan.
✔ Terputus terbang, profil keluli dipotong mengikut panjang yang dikehendaki oleh gergaji terbang
✔ Susun, selepas dipotong, profil kemudian disusun untuk proses fabrikasi sekunder
Secara ringkasnya pembentukan gulungan ialah proses yang menggunakan satu set penggelek yang diletakkan dengan tepat untuk melakukan lenturan tambahan kepada jalur logam yang disuap secara berterusan, dan penggelek dipasang dalam set pada dirian berturut-turut dengan setiap penggelek melengkapkan satu langkah kecil proses itu.
Apakah bahan yang digunakan untuk perkakas membentuk gulungan?
Bahan perkakas yang digunakan untuk perkakas membentuk gulungan mungkin berbeza-beza berdasarkan profil keluli yang dikehendaki iaitu profil tugas ringan atau profil tugas berat. Secara umum, semakin tinggi kekuatan bahan jalur logam, semakin besar rintangan haus perkakas. Bahan aloi keluli yang popular digunakan secara meluas di China mempunyai bahan setara yang hampir tepat di AS, Eropah dan Jepun, dan ia adalah:
✔ #45, bersamaan dengan 1045, S45C atau C45.
✔ 42CrMo, bersamaan dengan 4241, SCM440 atau 42CrMo4
✔ 40CrNi2Mo, bersamaan dengan 4340, SNCM439 atau 36CrNiMo4
✔ 20CrNiMo, bersamaan dengan ASTM 8620
✔ 5CrNiMo, bersamaan dengan SAE L6, SKT4 atau 55NiCrMoV6
✔ Cr5Mo1V, bersamaan dengan A2, SKD12 atau X100CrMoV5-1
✔ 9CrWMn, bersamaan dengan O1, SKS3 atau 00MnCrw4
✔ Cr12Mo1v1, bersamaan dengan D2, SKD11 atau X155CrMoV12-1
✔ W6Mo5Cr4V2W6Mo5Cr4V2, bersamaan dengan M2
Di manakah profil terbentuk gulungan dan profil tiub keluli digunakan?
Profil bentuk gulungan dan profil tiub telah digunakan secara meluas dalam hampir setiap industri, dan aplikasi sebenar ialah:
pertanian
✔ Tim dan profil struktur untuk traktor dan peralatan ladang lain
✔ Tiang pagar
✔ Pancang arbor anggur
✔ Peralatan rumput dan taman
Perkakas
✔ Panel untuk peti sejuk, dapur, ketuhar gelombang mikro, dobi dan mesin layan diri
✔ Komponen struktur untuk perkakas
✔ Slaid laci untuk ketuhar dan pemadat sampah
Pembinaan Bangunan
✔ Bahagian peluntur
✔ Sokongan dalaman untuk tetulang tingkap
✔ Trek pintu dan tingkap gelongsor
✔ Rangka keluli kediaman
✔ Dek bumbung logam dan panel gelongsor
✔ Longkang dan muncung bawah
Sistem Sekatan Jambatan & Lebuhraya
✔ Pos tanda jalan
✔ Penghalang rempuh lebuh raya dan lebuh raya, pengadang pemisah
✔ Tiang jambatan dan panel tetulang dek
Pemanasan, Pengudaraan & Penyaman Udara
✔ Sarung penghawa dingin
✔ Salur HVAC
✔ Bingkai penapis udara
✔ Kisi-kisi menara penyejuk
Perabot dan lekapan Rumah, Pejabat & Stor
✔ Tetulang permukaan kerja
✔ Dapur dan kabinet fail
✔ Bingkai rak paparan
✔ Perlengkapan kedai dan rak pasar raya
Pengangkutan
✔ Profil bingkai yang digunakan dalam kereta, trak, bas, treler, kereta bawah tanah dan kapal.
✔ Anggota pemangkas dan gril kenderaan
✔ Bampar
✔ Bar bahagian
✔ Bar tetulang
Apakah proses perkakas untuk membangunkan profil berbentuk gulungan?
Proses perkakasan bermula dengan analisis jejari lentur, lebar bebibir, toleransi keratan rentas lebar web, panjang ubah bentuk, kelajuan membentuk, daya geseran, pengurangan ketebalan bahan, jejari sudut lentur, toleransi panjang, ketebalan bahan serta sifat mekanikal bahan keluli. Pada masa yang sama, jurutera perkakas perlu mengetahui kapasiti talian membentuk gulungan mereka yang termasuk nr. stesen pembentukan, kuasa motor dan jarak dirian roll. Selepas analisis, jurutera perkakas boleh memulakan kerja sebenar untuk kerja reka bentuk perkakas di bawah:
✔ Membangunkan lukisan keratan rentas dengan toleransi dimensi.
✔ Kira anggaran lebar jalur.
✔ Menghasilkan aliran janjang selekoh
✔ Susun atur dan reka bentuk penggelek
✔ Menggabungkan lekapan, panduan, guling sisi dan peranti pelurus jika berkenaan.
Apakah faktor utama yang mempengaruhi kos pembuatan profil yang dibentuk gulungan?
Terdapat tiga faktor utama iaitu:
✔ Masa persediaan, merujuk kepada jumlah masa yang diperlukan untuk menyediakan penggelek bagi pengeluaran membentuk gulungan.
✔ Kelajuan larian, kelajuan membentuk gulungan di mana anda boleh menyuap jalur logam melalui mesin.
✔ Bahan, bahan mentah yang diperlukan untuk projek.
Mengapa reka bentuk perkakas adalah faktor yang paling penting untuk profil keluli berkualiti tinggi?
Sebabnya sangat mudah kerana reka bentuk perkakas yang betul boleh meminimumkan risiko kecacatan pembentukan gulungan biasa seperti camber, twist, haluan, tepi beralun dan kedutan tepi. Reka bentuk yang betul adalah untuk memastikan panjang lengkok dan jejari lentur yang konsisten di sepanjang bahagian saluran yang panjang. Panjang arka yang konsisten membayangkan pemampatan yang lebih besar dan regangan dalam profil sepanjang proses pembentukan adalah mungkin, dan ia mempunyai kesan yang ketara ke atas kualiti akhir produk yang dibentuk gulungan. Menurut kajian baru-baru ini, haluan membujur telah berkurangan sebanyak 50 peratus oleh reka bentuk perkakas jejari lentur yang konsisten. Oleh itu, reka bentuk perkakas adalah tulang belakang pembuatan profil keluli dibentuk roll berkualiti tinggi.
Bagaimana untuk mengelakkan ubah bentuk saluran profil keluli semasa proses galvanisasi celup panas?
Isu ubah bentuk yang sangat biasa dikaitkan dengan proses galvanisasi hot dip, dan ia disebabkan terutamanya oleh pelepasan tegasan sisa selepas pembentukan gulungan dan kekurangan lekapan gantung untuk profil panjang. Khusus untuk profil yang sangat nipis dan panjang sekitar 2mm hingga 3mm, mereka berkemungkinan besar akan berubah bentuk semasa proses pengangkatan semasa proses penyahgaraman, penjerukan dan pegalvanan, dan oleh itu lekapan yang sesuai untuk memegang rasuk keluli pada kedudukan yang betul adalah penting. Pelepasan tegasan sisa profil terbuka nipis dan besar semasa pegalvanan adalah isu yang sangat biasa, dan hampir mustahil untuk dielakkan. Oleh itu, adalah sangat penting untuk mempunyai proses pembetulan sebelum pembungkusan.
Apakah isu biasa dengan bahagian keluli yang dibentuk gulungan?
Isu kualiti yang paling biasa dengan bahagian keluli terbentuk gulungan sejuk ialah pusingan, haluan, camber, gelombang tepi, kedutan tepi, tanda bergolek, paras bebibir tidak sekata dan lebihan ketebalan berkurangan sekitar jejari sudut.
Apakah prosedur persediaan yang betul untuk pengeluaran profil yang dibentuk gulungan?
Pada dasarnya, matlamatnya adalah untuk menjadikan mana-mana pengendali yang mempunyai pemahaman asas tentang pembentukan gulungan harus dapat melakukan persediaan penggelek mengikut helaian arahan tanpa meminta sesiapa. Untuk mencapai matlamat ini, pengendali yang berpengalaman perlu melabel dan menyusun alatan dan pengatur jarak mengikut cara yang logik, sebaik-baiknya berhampiran titik operasi. Di bawah adalah prosedur:
✔ Sebelum persediaan bermula, bersihkan aci dan spacer penjajaran muka mesin, dan ini adalah asas untuk persediaan yang baik serta operasi mesin yang boleh diramal dan boleh diulang.
✔ Semasa memasang pas pertama, sentiasa pastikan gelang yang dicop (dengan nombor gulungan dan maklumat lain) menghadap anda, dan nombor berada dalam urutan yang betul untuk operasi.
✔ Letakkan dudukan sangkut pada gelendong dan pasang serta ketatkan nat pengunci aci, dan pastikan perlumbaan dalam tidak berputar.
✔ Kuncikan dirian sangkut dengan skru atau pengapit tahan dan selesaikan jumlah persediaan dalam disiplin yang dinyatakan di atas.
✔ Dapatkan semula bahan yang akan dibentuk dan ukur ketebalan sebenar.
✔ Gunakan tolok perasa pada kedua-dua bahagian dalam dan bahagian luar alat untuk pratetapkan jurang perkakas roll, laraskan jarak menegak antara aci atas dan bawah untuk jurang gulung yang dikehendaki yang hendaklah selaras dengan ketebalan bahan.
✔ Catatkan jurang antara bebibir gulungan atas dan bawah pada kedua-dua bahagian dalam dan bahagian luar untuk setiap pas perkakas bentuk gulungan.
✔ Masukkan bahan ke dalam pas gulung, kemudian tetapkan semula gulung jika perlu. Biasanya penetapan semula adalah sangat biasa disebabkan oleh toleransi ketebalan bahan dan variasi jurang gulungan kecil.
✔ Mulakan ujian pembentukan gulungan jika anda tidak mempunyai perisian ujian simulasi komputer.
Mengapa keluli berkekuatan tinggi adalah bahan pilihan untuk saluran keluli dibentuk roll?
Keluli berkekuatan tinggi mempunyai kelebihan untuk mengurangkan berat dan meningkatkan keselamatan, dan itulah sebabnya ia digunakan secara meluas dalam kereta, sistem pagar seperti pagar pengadang pemisah lebuh raya & pagar, pagar jambatan, profil keluli untuk bangunan modul, tiang untuk tenaga hijau. Selain itu, bahan yang dikurangkan bermakna penjimatan kos untuk projek anda.
Bagaimana untuk mengelakkan tepi bergelombang pada profil yang terbentuk?
Tepi beralun berlaku semasa proses membentuk gulungan, dan ia disebabkan oleh tegasan membujur yang berlebihan dan ketegangan berhampiran tepi helaian, dan lengkokan tepi mungkin berlaku apabila beberapa nilai kritikal jejari lenturan melebihi. Dalam erti kata lain, gentian di tepi lebih panjang daripada di tengah. Di samping itu, peningkatan dalam kelajuan membentuk gulungan juga akan mengubah ciri-ciri geseran antara gulungan dan jalur keluli, dan ia akhirnya akan membawa kepada keterukan lagi kecacatan gelombang tepi.
Ringkasnya, tepi beralun berkemungkinan besar disebabkan oleh pelbagai sebab seperti diameter gulungan yang salah, kelajuan membentuk gulungan yang tinggi dan ketebalan jalur keluli yang salah. Oleh itu, kita perlu mengetahui sebab yang tepat untuk mengurangkan mampatan berlebihan pada langkah bergolek tertentu, dan pastikan jejari lentur berada dalam toleransi had terikannya.
Bagaimana untuk mengelakkan busur membujur gulungan membentuk profil keluli?
Dalam pembentukan gulungan, busur membujur disebabkan terutamanya oleh taburan terikan membran membujur yang tidak seragam.
Profil keluli dibuat dengan gabungan proses pembentukan seperti regangan, mampatan dan lenturan, dan kenaikan sudut lentur yang tidak betul selalunya membawa kepada haluan membujur. Tambahan pula, kecacatan tunduk meningkat dengan kenaikan sudut lentur dan ketebalan bahan meningkat. Lebar bebibir, lebar web dan jarak antara dirian roll juga memainkan peranan dalam kecacatan haluan. Penyelesaian yang paling penting untuk isu kualiti ini adalah untuk meneruskan jejari lentur yang konsisten untuk meminimumkan tegasan membujur tidak seragam.
Bagaimana untuk membuat kualiti galvanisasi hot dip premium pada profil keluli terbentuk roll?
Untuk mencapai permukaan galvanisasi bunyi, menurut ASTM A385 atau ISO 1461, elemen penting di bawah ini perlu dikekalkan pada tahap optimum:
✔ Kandungan karbon kurang daripada 0.25 peratus
✔ Mangan kurang daripada 1.3 peratus,
✔ Silikon kurang daripada {{0}}.04 peratus atau antara 0.15 peratus dan 0.24 peratus
✔ Fosforus kurang daripada 0.04 peratus .
Unsur-unsur yang disenaraikan dalam ASTM A385 harus dibandingkan mengikut cadangan untuk mencapai salutan yang mempunyai rupa dan ketebalan galvanisasi hot dip yang tipikal. Setara silikon digunakan untuk menilai kesan gabungan silikon dan fosforus pada tindak balas metalurgi semasa galvanizing hot-dip. Secara praktikal, adalah sangat penting untuk membeli gegelung keluli dengan kandungan silikon yang betul, jika tidak, produk yang dibentuk gulungan akan mempunyai sama ada pegalvanisasi yang lebih nipis atau lampiran salutan zink yang lemah pada keluli.
Bagaimana untuk mengelakkan karat putih pada profil yang dibentuk gulungan?
Karat putih, juga dipanggil kotoran simpanan basah, ialah mendapan serbuk putih yang terbentuk daripada proses kakisan semula jadi yang boleh berlaku pada mana-mana profil keluli bersalut zink baru yang terbentuk. Serbuk putih ialah zink hidroksida– bahan yang terbentuk apabila zink bertindak balas dengan air dan udara - dan ia secara beransur-ansur memakan salutan zink, dan proses ini berkemungkinan besar berlaku dalam keadaan basah dengan peredaran udara yang tidak mencukupi. Karat putih bukan sahaja merosakkan rupa keluli tetapi juga salutan zink yang melindungi badan keluli. Zink ialah salutan yang sangat tahan lama untuk tujuan menyediakan perlindungan korban kepada substrat keluli yang mendasari, tetapi ia reaktif kepada air. Oleh itu, penjagaan tambahan mesti diambil dalam menyimpan profil tergalvani dengan betul.
Oleh itu, untuk mengelakkan karat putih, anda perlu membuat pengaturan yang betul untuk menyimpan profil keluli tergalvani dengan mengambil kira faktor-faktor berikut jika anda menyimpan barang di dalam rumah:
✔ Disimpan secara menyamar untuk memastikan ia tidak terdedah kepada kelembapan atau hujan yang tidak perlu.
✔ Disimpan jauh dari pintu terbuka, tingkap atau louvres untuk mengelakkan pendedahan kepada udara sarat lembapan, pencemaran garam dan pemeluwapan.
✔ Menjaga kebersihan
✔ Jika tiada alternatif selain menyimpan pek di luar, maka anda perlu membungkus profil keluli tergalvani mengikut cadangan di bawah:
✔ Profil bergalvani hendaklah disimpan pada kecondongan 5mm untuk setiap 1m panjang. Ini memastikan air mengalir dengan bebas dari permukaan terdedah.
✔ Tali hendaklah dipotong dan pengatur jarak dimasukkan di antara setiap lapisan untuk menghilangkan terperangkap lembapan antara permukaan yang bersentuhan.
✔ Elakkan menggunakan tarpaulin kerana ia akan memerangkap kelembapan dan pemeluwapan dan memburukkan lagi pembentukan kotoran simpanan putih.
✔ Permukaan tergalvani boleh dirawat dengan penghalau air proprietari atau salutan penghalang yang menghalang sentuhan dengan kelembapan pada permukaan tergalvani
Apakah alat pemeriksaan yang paling banyak digunakan untuk saluran keluli terbentuk roll?
Untuk membuat kawalan pengukuran penuh saluran keluli, anda perlu memastikan bahawa anda boleh menyemak ketebalan bahan, lebar, panjang, pepenjuru, sudut, jejari, kelurusan, kekusutan dan haluan. Untuk bentuk yang sangat kompleks, anda juga perlu menggunakan mesin ukuran koordinat (CMM). Jika profil mempunyai salutan seperti galvanisasi celup panas atau salutan serbuk, anda perlu menyemak ketebalan salutan juga. Oleh itu, anda memerlukan alat pemeriksaan berikut untuk membuat pemeriksaan yang betul:
✔ Angkup
✔ Pembaris sudut
✔ Tolok jejari
✔ Pembaris pita
✔ Tolok sudut digital
✔ Tolok ketebalan salutan
✔ Selaraskan mesin ukuran (CMM) jika diperlukan.
Bagaimanakah tanda pembentukan gulung mempengaruhi profil keluli?
Tanda pembentukan gulungan hampir mustahil untuk dielakkan kerana sifat proses fabrikasinya, dan ia biasanya merupakan tanda yang sangat cetek dan sukar untuk menilai sama ada ia boleh diterima atau tidak. Tanda pembentukan gulungan juga agak sukar untuk dikesan terutamanya profilnya diperbuat daripada keluli tergelek panas hitam, dan ia memerlukan pengalaman hebat dalam isu kawalan kualiti yang berkaitan dengan profil terbentuk gulungan. Cara paling praktikal untuk mengesan tanda pembentukan gulungan adalah dengan menggunakan tangan kosong untuk memeriksa permukaan profil. Jika anda masih tidak pasti sama ada tanda ini boleh diterima atau tidak, anda boleh kot serbuk atau celup panas menggembleng beberapa keping untuk memeriksa kemasan salutan. Jika salutan itu mencerminkan tanda pembentukan gulungan, anda perlu mengetahui apa yang menyebabkan kecacatan ini semasa proses membentuk gulungan. Punca yang paling biasa ialah sanga atau serpihan yang terperangkap dalam penggelek pembentuk atau pemacu.
Adakah mungkin untuk membetulkan profil yang dibentuk gulungan dengan kecacatan tunduk atau twist?
Jawapannya ya dan tidak. Jika profil mempunyai sudut lentur yang kompleks, sangat tidak mungkin untuk membetulkan tunduk atau pusing dengan lenturan balas atau pusingan. Jika profil tiub dinding tebal tanpa menuntut toleransi, ia masih boleh diperbaiki. Sudah tentu, kerja pembetulan juga bergantung pada tahap tunduk dan pusing, dan jika kecacatan itu sedikit di luar toleransi, ia lebih cenderung untuk membetulkannya. Jika kecacatannya agak teruk, ia tidak mungkin melakukan kerja pembetulan. Untuk mengelakkan situasi sedemikian, adalah penting untuk memeriksa sifat mekanikal keluli sebelum membentuk gulungan. Tambahan pula, pengeluaran ujian perlu dinilai sepenuhnya sebelum produk besar-besaran dimulakan.
Perkhidmatan Fabrikasi Sekunder untuk Profil Keluli dan Profil Tiub
Fabmann menyediakan fabrikasi sekunder selepas pembentukan gulungan, dan kami menyediakan proses fabrikasi berikut:
✔ Membongkok
✔ Kimpalan
✔ Menjahit benang
✔ Rawatan permukaan seperti HDG, salutan serbuk dan mengecat
✔ Perhimpunan
Bagaimanakah Fabmann memastikan profil tersebut sesuai dengan komponen stok anda?
Fabmann ialah pengeluar profil keluli yang sangat berpengalaman dengan pengalaman kukuh dalam pemasangan profil keluli. Jabatan teknikal kami akan membuat analisis penuh tentang cara pendakap sambungan dipasang dengan profil, dan kemudian kami boleh mengetahui ukuran yang paling penting untuk pemasangan. Ringkasnya, kami akan memastikan bahawa profil logam kami yang dihantar sesuai dengan kurungan anda atau kelengkapan lain.
Bagaimana untuk membuat lubang untuk profil keluli muti-lentur?
Jika profil berbilang lentur diperbuat daripada bahan nipis, lubang lebih cenderung untuk ditebuk dalam talian sebelum pembentukan gulungan bermula. Jika profil diperbuat daripada keluli tebal melebihi 4mm dan memerlukan toleransi yang ketat, anda perlu mempertimbangkan tebukan luar talian yang memerlukan perkakas tebukan yang mahal.
Ketebalan Galvanisasi Hot Dip Profil Keluli
Fabmann menggembleng profil keluli mengikut ISO 1461, tetapi kami juga boleh menggembleng bahagian keluli melebihi apa yang diperlukan dalam piawaian. Jika persekitaran projek anda agak dekat dengan pantai laut atau di kawasan tropika, kami boleh menggemblengkan profil sehingga 140μm secara purata dengan kemasan yang baik.
Apakah jenis rawatan permukaan logam yang boleh disediakan oleh Fabmann untuk saluran keratan keluli?
Fabmann boleh menyediakan pelbagai kemasan logam:
✔ Galvanisasi celup panas
✔ Salutan serbuk
✔ Melukis
Jika profil diperbuat daripada gegelung pra-galvani, kita juga boleh membuat salutan serbuk pada permukaan tergalvani.
Berapakah kos perkakas dan untuk profil keluli?
Perkakas biasanya termasuk penggelek, alat pemotong/ricih, dan perkakas menindik. Jumlah kos perkakas berbeza-beza berdasarkan lebar jalur keluli, ketebalan bahan, kekuatan bahan dan kerumitan profil. Ambil profil sigma 4mm sebagai contoh, lebar jalur 4mmnya ialah 288mm dan kos perkakas adalah sekitar 25,000USD. Jika anda mempunyai profil tugas berat berbilang selekoh terbuka dengan lebar sekitar 400mm, dan perkakasnya adalah antara 30,000USD hingga 35,000USD berdasarkan gred keluli kekuatan tinggi yang berbeza.
Bagaimana jika prototaip profil logam gagal memenuhi spesifikasi?
Pertama sekali, Fabmann akan meneliti semua kemungkinan penyebabnya. Jika tiada kaitan dengan reka bentuk profil, Fabmann akan meneruskan pengubahsuaian alatan untuk membuat percubaan membentuk gulungan selanjutnya. Jika profil kami yang diubah suai masih tidak dapat memenuhi spesifikasi anda, kami akan membayar balik kos perkakas kepada anda.
Apakah masa utama alat membentuk gulungan?
Masa utama perkakas adalah antara 15 hari hingga 30 hari bergantung pada kerumitan profil. Masa pendahuluan mungkin lebih lama jika profil diperbuat daripada aloi keluli berkekuatan tinggi, dan alat membentuk gulungan perlu melalui satu siri proses penyepuhlindapan. Selain itu, kami perlu menjalankan pengeluaran ujian untuk pengesahan alatan, dan proses pengesahan ini akan mengambil masa sekitar 15 hari hingga 30 hari kerana ia melibatkan pengubahsuaian alatan.
Kuantiti Pesanan Minimum
Ia biasanya memerlukan muatan kontena penuh yang bermaksud 24tan hingga 25tan setiap model, tetapi Fabmann boleh menerima 2 atau 3 profil berbeza untuk membuat beban kontena bercampur dengan syarat gred keluli adalah gred popular seperti S235JR atau S355JR.
Kebolehkesanan
Fabmann menyediakan kebolehkesanan penuh penghantaran kami kerana setiap pengeluaran mempunyai nr. batch tersendiri, dan nr. batch masing-masing dikaitkan dengan nr haba tertentu. dan tarikh pengeluaran.
Jaminan Kualiti
Fabmann menyediakan waranti satu tahun untuk semua profil berbentuk gulungan termasuk profil tiub.
Dokumentasi Kualiti
Fabmann akan menyediakan sijil kilang, sijil 3.1 dan laporan pemeriksaan penuh meliputi ukuran penuh profil dan keadaan salutan.
Cool tags: Profil terbentuk gulung, Keluli terbentuk gulung, Saluran keluli terbentuk gulung, Bahagian keluli terbentuk gulung, Profil keluli terbentuk gulungProduk keluli terbentuk roll, Bahagian profil keluli, Profil keluli, Profil tiub keluli, Profil keluli C, Jenis profil keluliProfil logam, Jenis profil logam, dimensi profil keluli, pengeluar profil keluli


